
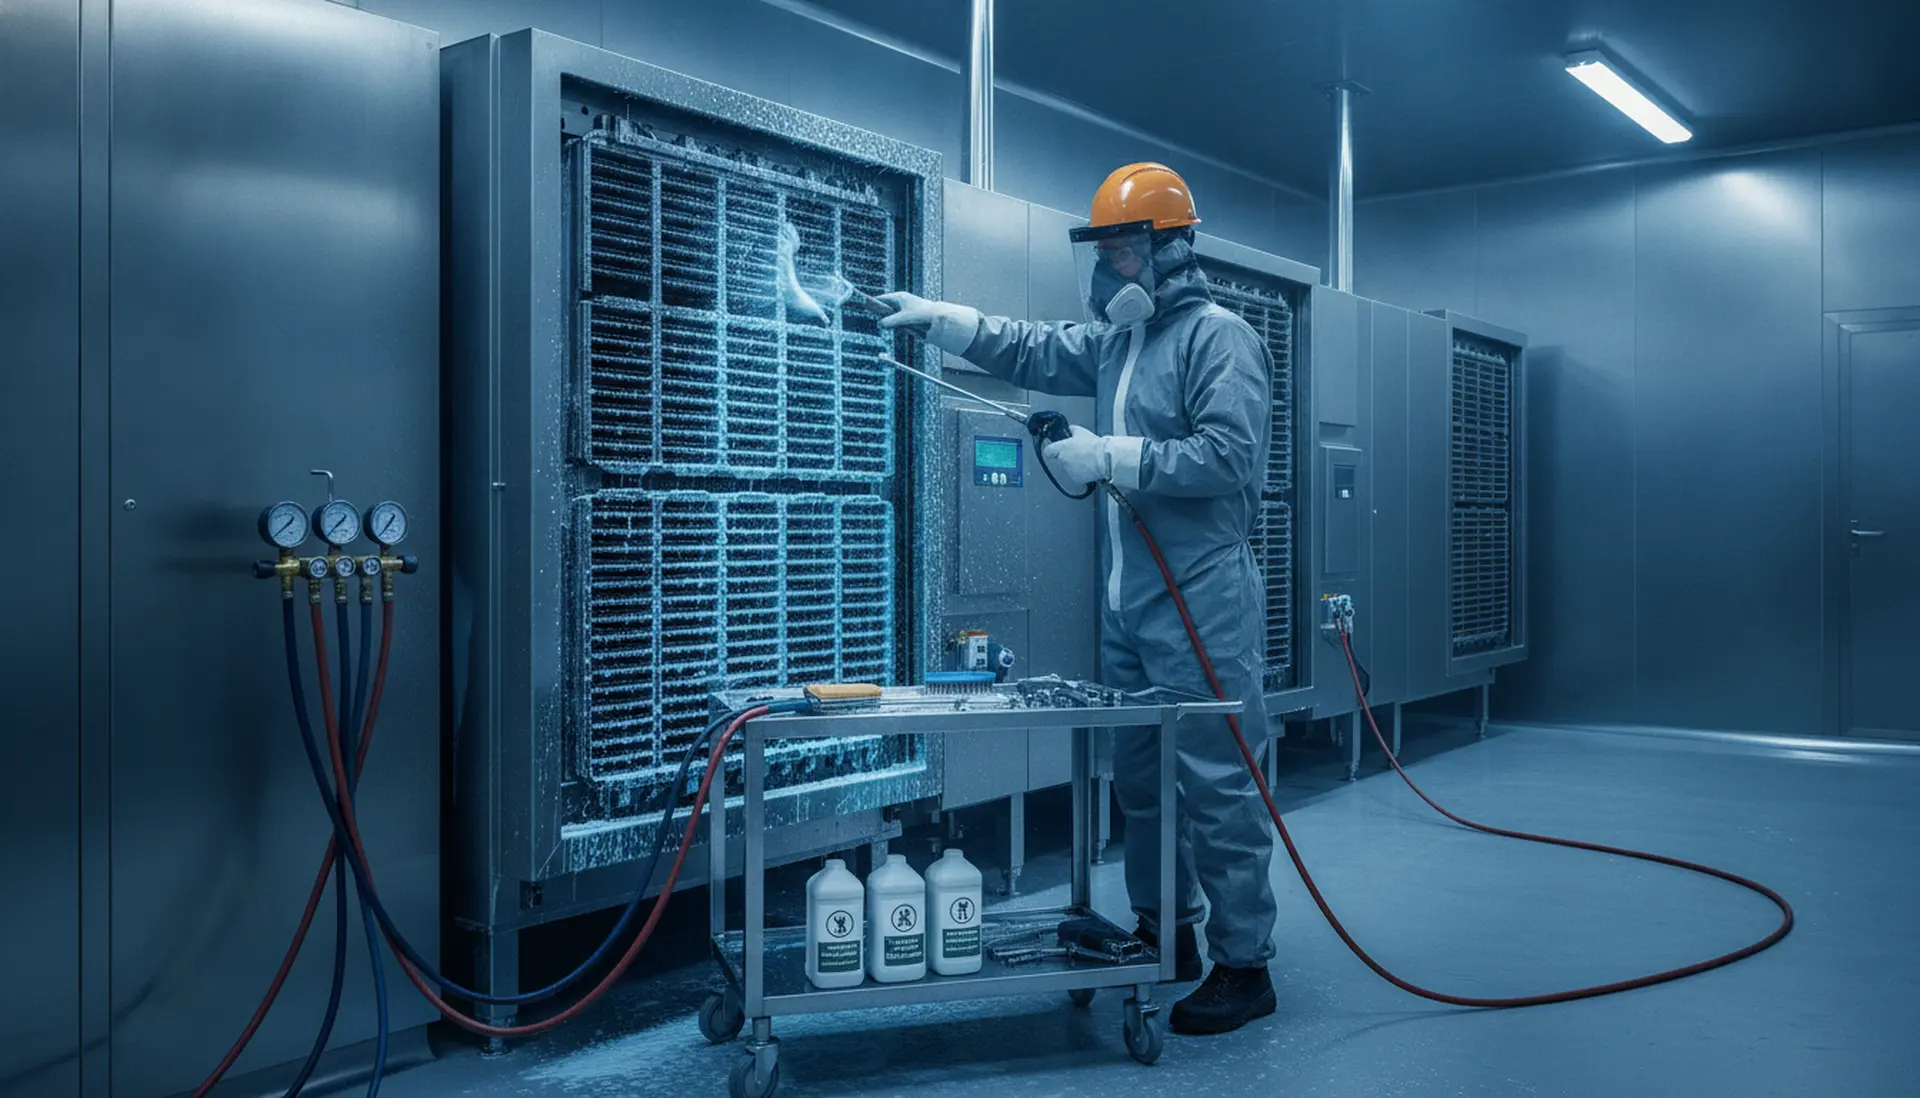
Limpieza y desinfección de fabricadores de hielo: -80% paros
Un fabricador de hielo no colapsa de golpe: se degrada en silencio hasta que un pico térmico lo delata. Para entonces su compresor lleva meses trabajando contra un evaporador incrustado, el consumo eléctrico subió sin que nadie lo ligara al equipo y el hielo —ese alimento en producción continua— sale con una carga microbiana que ningún inspector quiere encontrar en su línea.
Cuando el director de operaciones pregunta por qué la producción cayó de madrugada en plena temporada alta, la respuesta casi nunca es «se rompió algo». Es que nadie ejecutó un programa real de limpieza y desinfección de fabricadores de hielo con la frecuencia y el rigor que exige un activo crítico. Y cuando el biofilm gana la partida, la conversación deja de ser sobre aseo: es sobre inventario detenido, penalizaciones sanitarias y horas de producción que no regresan.
La higiene del fabricador no es una tarea de aseo: es control de proceso
Tratar el saneamiento como labor de intendencia es el error más caro del sector. Un fabricador conecta agua, electricidad, refrigerante y carga microbiana en el mismo circuito; cualquier desequilibrio se propaga a toda la operación. La limpieza y desinfección de fabricadores de hielo es, en la práctica, una póliza contra el downtime: sube la eficiencia de transferencia térmica, sostiene la cadena de frío y evita que un activo de bajo costo aparente se convierta en el cuello de botella de la planta.
Biofilm, sarro y gases refrigerantes: la cadena de consecuencias
El biofilm es una biopelícula que se adhiere a las superficies del circuito de agua y actúa como aislante térmico y como reservorio bacteriano. El sarro mineral hace lo mismo con el evaporador. Ambos obligan al sistema a compensar con esfuerzo lo que pierde en transferencia: el compresor eleva presión, los gases refrigerantes operan fuera de su punto óptimo y el consumo eléctrico escala sin producir un gramo más de hielo. Ningún manómetro marca «suciedad», pero la factura eléctrica sí.
Fallas térmicas que nacen de una junta descuidada
La mayoría de las fallas térmicas críticas empiezan en puntos que nadie mira: una junta con microgrietas, una bandeja de drenaje con residuos, un filtro saturado. Esos detalles desestabilizan el ciclo de cosecha, alargan el tiempo entre cargas y someten al compresor a arranques frecuentes —el mayor enemigo de su vida útil.
Del síntoma al dato: qué medir antes de caer en correctivo
Antes de que un fabricador pase a mantenimiento correctivo de emergencia, hay señales medibles: mayor tiempo de ciclo, hielo opaco o blando, temperatura de descarga elevada, ruido anómalo en el compresor, consumo por kilogramo de hielo en ascenso. Documentar estas variables convierte una corazonada en diagnóstico y permite programar la intervención en ventana de producción baja, no en la madrugada de un sábado.
Indicadores de alerta para su jefe de mantenimiento
Si dos o más indicadores se desvían en la misma semana, el equipo ya está fuera de su curva de eficiencia. Ahí es donde una inspección en sitio con técnicos certificados y REPSE evita que el problema escale de limpieza a reposición de compresor.
La analogía que lo explica todo: el sistema circulatorio
Piense en el fabricador como en un sistema cardiovascular. El agua circula como la sangre, el evaporador es el corazón que bombea temperatura y los gases refrigerantes son el plasma que transporta la energía. Una arteria con placa no avisa hasta el infarto. El biofilm es exactamente esa placa: reduce el flujo, exige más presión al corazón térmico y dispara el riesgo de un evento catastrófico. El saneamiento periódico es la angiografía preventiva de su equipo: no se hace cuando duele, se hace para que nunca duela.
Correctivo de emergencia, póliza preventiva o improvisación: comparativa técnica
Mantenimiento correctivo de emergencia
Reacciona cuando el equipo ya paró. Cuesta más por hora, obliga a comprar refacciones a sobreprecio y suele coincidir con el peor momento de producción. Es indispensable como respaldo, pero como estrategia única es una apuesta que siempre se pierde a lo largo del tiempo.
Póliza de mantenimiento preventivo
Programa las intervenciones, garantiza refacciones originales, mantiene registros de eficiencia y traslada el riesgo al proveedor. Es la única modalidad que convierte el downtime en un gasto presupuestable en lugar de una sorpresa que destruye el ROI del trimestre.
La alternativa improvisada del mercado
El «técnico de confianza» sin REPSE, con cloro genérico y sin protocolo, resuelve la foto pero no el proceso. Deja residuos químicos en el circuito de agua, usa refacciones no originales y rompe la trazabilidad sanitaria. Al primer decomiso, la factura del inspector supera con creces el ahorro aparente.
Objeciones reales del comprador B2B
«No puedo parar la producción para limpiar»
El saneamiento profesional se agenda por bloques y con equipos de respaldo o tanques intermedios que sostienen el suministro. Un buen proveedor planifica la ventana, no la impone. Solicite su diagnóstico técnico sin costo y verá que la logística es parte del servicio.
«¿Y si pierdo inventario durante la intervención?»
La mitigación del riesgo empieza por la planeación: monitoreo previo, aislamiento de circuitos y tiempos de respuesta urgentes 24/7 para contingencias. El objetivo no es limpiar rápido, es limpiar sin exponer su stock.
«El cumplimiento REPSE me complica contratar»
Trabajar con un proveedor registrado en REPSE y con documentación en regla protege a su empresa de responsabilidades laborales y sanitarias. Cumplir normatividad no es un trámite: es blindaje legal para las áreas de operaciones y recursos humanos.
«Ya tenemos personal interno que lo hace»
El personal interno puede ejecutar la rutina diaria, pero el saneamiento profundo, la desincrustación del evaporador y la verificación microbiológica requieren protocolo, insumos grado alimenticio y medición. Dejar el proceso completo en manos no capacitadas es donde nacen las fallas térmicas que nadie ve venir.
Caso práctico: cómo se estabilizó un cuarto frío al borde del colapso
Una planta de alimentos congelados reportaba mermas crecientes por picos de temperatura en su cuarto frío de producto terminado. El equipo asociado a la generación de hielo para la línea operaba con ciclos alargados y el consumo eléctrico había escalado de forma sostenida durante distintos periodos de operación. El diagnóstico reveló un evaporador con incrustación mineral severa, juntas degradadas y un programa de saneamiento inexistente: se limpiaba por estética, no por proceso.
La intervención siguió tres pasos: desincrustación química controlada con productos grado alimenticio, restauración de juntas y aislamiento, y reinstalación de la curva de eficiencia con monitoreo de consumo por kilogramo de hielo producido. En las semanas siguientes la estabilidad térmica del cuarto se recuperó, las mermas por pérdida de inventario cayeron de forma sostenida y el consumo eléctrico del sistema regresó a su rango de diseño. El hallazgo clave no fue técnico sino organizativo: el activo nunca necesitó un compresor nuevo, necesitaba un programa de mantenimiento con póliza y verificación continua.
Lo que reveló la recuperación
El tiempo de respuesta ante la primera alerta fue determinante. Cuando la estabilidad térmica es un proceso medido y no una reacción, cada hora deja de ser una amenaza de penalización y se convierte en inventario protegido. La lección para cualquier cadena de restaurantes o gerente de planta es directa: el costo de un saneamiento programado es una fracción del costo de una falla térmica sin red de contención.
Hoja de ruta: protocolo accionable para blindar el fabricador
1. Audite antes de limpiar
Documente tiempo de ciclo, consumo, temperatura de descarga y estado del circuito de agua. Una inspección en sitio con técnicos certificados le entrega una fotografía objetiva del activo y prioriza las intervenciones por impacto.
2. Instale una rutina de saneamiento con frecuencia definida
La limpieza y desinfección de fabricadores de hielo debe calendarizarse según carga de producción, dureza del agua y volumen de operación. Ejecute la limpieza y desinfección de fabricadores de hielo con insumos grado alimenticio y protocolo documentado, no con productos de limpieza genéricos.
3. Exija refacciones originales y trazabilidad
Cada pieza no original que entra a su sistema introduce una variable térmica no calculada. Exija refacciones originales y conservación de registros para auditorías sanitarias y verificaciones de cumplimiento.
4. Contrate una póliza con tiempos de respuesta comprometidos
El valor real de una póliza no está en la visita programada, sino en el respaldo cuando el equipo falla a las 3 a.m. Confirme coberturas de respuesta urgente 24/7 y personal con registro REPSE antes de firmar.
5. Mida el resultado en dinero, no en visitas
Traduzca cada intervención a mermas evitadas, kilovatios ahorrados y horas de producción recuperadas. Solicite su cotización de póliza de mantenimiento con indicadores de desempeño claros y compare el costo contra el escenario de una falla térmica no contenida. Ese ejercicio, más que cualquier argumento técnico, es el que convencerá a su comité de operaciones.